
দর্শন:0 লেখক:সাইট সম্পাদক প্রকাশের সময়: 2026-09-29 উত্স:সাইট


একটি সুই-পঞ্চড ননবোভেন ফ্যাব্রিকের কাঠামোগত অখণ্ডতা এবং অভিন্নতা ওয়েবটি সুই তাঁতে পৌঁছানোর অনেক আগেই নির্ধারিত হয়। তারা সম্পূর্ণরূপে আপনার ব্লো রুম এবং প্রি-কার্ডিং প্রস্তুতির নির্ভুলতার উপর নির্ভর করে। প্ল্যান্ট ম্যানেজাররা ক্রমাগত উত্পাদন ফ্লোরে একটি কঠিন বাণিজ্য বন্ধের মুখোমুখি হন। আপনি উত্পাদনের গতি সর্বাধিক করতে চান তবে আপনাকে অবশ্যই ফাইবার অখণ্ডতা বজায় রাখতে হবে। ভুল খোলার তীব্রতা গুরুতর ডাউনস্ট্রিম প্রক্রিয়াকরণ ব্যর্থতার দিকে পরিচালিত করে। অতিরিক্ত খোলার ফলে তাৎক্ষণিক ফাইবার ভেঙে যায় এবং দ্রুত নেপ গঠন হয়। আন্ডার-ওপেনিং ব্যয়বহুল কার্ডের পোশাকের ক্ষতি করে, পরিষ্কার করার দক্ষতা হ্রাস করে এবং অত্যন্ত অসম ওয়েব প্রোফাইল তৈরি করে। খোলার তীব্রতা সেট করার জন্য একটি পদ্ধতিগত পদ্ধতির প্রতিষ্ঠার জন্য নির্দিষ্ট ফাইবার স্পেসিফিকেশন বিশ্লেষণ করা এবং মেশিনের ছাড়পত্র সঠিকভাবে ক্যালিব্রেট করা প্রয়োজন। আপনাকে অবশ্যই প্রি-কার্ডিং প্রস্তুতি এবং চূড়ান্ত ওয়েব প্রসার্য শক্তির মধ্যে সরাসরি সম্পর্ক বুঝতে হবে। এই নির্দেশিকাটি প্রোডাকশন মেঝেতে এই পরামিতিগুলিকে অপ্টিমাইজ করার জন্য একটি প্রযুক্তিগত কাঠামো প্রদান করে। আমরা রূপরেখা দিই যে কীভাবে সরঞ্জামগুলি ক্রমাঙ্কন করা যায়, মানের সাথে থ্রুপুট ভারসাম্য করা যায় এবং সাধারণ প্রক্রিয়াকরণ ত্রুটিগুলি প্রতিরোধ করা যায়।
তীব্রতা এবং অখণ্ডতার ভারসাম্য: উচ্চ খোলার গতি পরিষ্কার করার দক্ষতা এবং স্বতন্ত্রকরণ বাড়ায় কিন্তু দ্রুতগতিতে নেপ জেনারেশন এবং প্রধান দৈর্ঘ্য হ্রাসের ঝুঁকি বাড়ায়।
ফাইবার-নির্দিষ্ট ক্রমাঙ্কন: সর্বোত্তম সেটিংস ফাইবার ডিনার, প্রধান দৈর্ঘ্য, ক্রাইম্প এবং ট্র্যাশ সামগ্রীর উপর কঠোরভাবে নির্ভর করে; ফাইবার ওপেনিং মেশিনের জন্য কোন সার্বজনীন সেটিং নেই।
ক্লিয়ারেন্স গুরুত্বপূর্ণ: ফিড রোলার এবং খোলার বিটারের মধ্যে দূরত্ব ফাইবার টাফ্টগুলিতে প্রয়োগ করা যান্ত্রিক কাজকে নির্দেশ করে, কার্ডিং মেশিনের একটি অভিন্ন ওয়েব তৈরি করার এবং অমেধ্য নিষ্কাশন করার ক্ষমতাকে সরাসরি প্রভাবিত করে।
ডাউনস্ট্রিম ইমপ্যাক্ট: সূচ-পাঞ্চিং পর্বের সময় দুর্বল খোলার তীব্রতা সুচ ভাঙা, অসম খসড়া অনুপাত এবং আপস করা প্রসার্য শক্তি হিসাবে প্রকাশ পায়।
সূচিপত্র
ফাইবার খোলার প্রাথমিক লক্ষ্য হল বড় ফাইবার টুফ্টগুলিকে ছোট, অভিন্ন বান্ডিলে পরিণত করা পৃথক ফাইবারগুলির ক্ষতি না করে। একটি ভাল-প্রস্তুত ফিড ম্যাট স্থিতিশীল কার্ডিং কর্মক্ষমতা নিশ্চিত করে, ঘনত্বের ওঠানামা প্রতিরোধ করে যা অসম ওয়েব ওজন এবং খারাপ মানের কারণ। সঠিক খোলার ফলে প্রধান সিলিন্ডার এবং কর্মী রোলারগুলিকে সামঞ্জস্যপূর্ণ ফাইবার সরবরাহের মাধ্যমে দক্ষতার সাথে কাজ করতে দেয়।
খোলার সময়, ধুলো, সংক্ষিপ্ত তন্তু এবং বিদেশী সামগ্রী অপসারণের সময় ফাইবারগুলি ধীরে ধীরে আলাদা করা হয়। এই পরিষ্কারের পদক্ষেপটি প্রাকৃতিক ফাইবার এবং পুনর্ব্যবহৃত উপকরণগুলির জন্য বিশেষভাবে গুরুত্বপূর্ণ, যেখানে অমেধ্য কার্ডের পোশাকের ক্ষতি করতে পারে এবং মেশিনের কার্যকারিতা হ্রাস করতে পারে। প্রগতিশীল ওপেনিং ফাইবার ব্যক্তিগতকরণ উন্নত করে এবং কার্ডিং প্রক্রিয়ায় একটি পরিষ্কার, আরও স্থিতিশীল উপাদান প্রবাহ তৈরি করে।
ব্লো রুম অবশ্যই কার্ডে একটি অবিচ্ছিন্ন এবং সামঞ্জস্যপূর্ণ ফাইবার ম্যাট সরবরাহ করবে। টিউফ্ট আকার বা ফিডের ঘনত্বের তারতম্য দুর্বল পয়েন্ট তৈরি করে যা কার্ডিং মেশিন সম্পূর্ণরূপে সংশোধন করতে পারে না। খোলার সরঞ্জামগুলির সঠিক ক্রমাঙ্কন স্থিতিশীল উপাদান প্রবাহ, অভিন্ন ওয়েব গঠন এবং উন্নত নিম্নধারার উত্পাদন দক্ষতা নিশ্চিত করে।
সাধারণ ফাইবার প্রস্তুতি প্রক্রিয়া একটি প্রগতিশীল হ্রাস পথ অনুসরণ করে:
বেল প্লাকিং: সংকুচিত বেল থেকে বড় ফাইবার ব্লক অপসারণ করে।
মোটা খোলা: বড় টুফ্টগুলিকে ছোট বান্ডিলে ভেঙে দেয়।
মিশ্রন: বিভিন্ন ফাইবারের একটি অভিন্ন মিশ্রণ তৈরি করে।
সূক্ষ্ম খোলা: কার্ডিংয়ের জন্য ছোট মাইক্রো-টাফ্ট তৈরি করে।
বায়ুসংক্রান্ত পরিবহন: কার্ড ফিডারে প্রস্তুত ফাইবার সরবরাহ করে।
সঠিকভাবে খোলা ফাইবারগুলি কার্ডিং দক্ষতা উন্নত করে এবং আরও ভাল সুই-পাঞ্চিং কর্মক্ষমতা সমর্থন করে। ইউনিফর্ম ফাইবার বন্টন সুইগুলিকে ধারাবাহিকভাবে প্রবেশ করতে এবং শক্তিশালী ফাইবার জট তৈরি করতে দেয়। খারাপভাবে খোলা টাফ্টগুলি সুচের বিচ্যুতি, অসম বন্ধন এবং ফ্যাব্রিকের শক্তি হ্রাস করতে পারে। একটি নিয়ন্ত্রিত খোলার প্রক্রিয়া তাই স্থিতিশীল, উচ্চ-মানের অ বোনা উপকরণ তৈরির জন্য অপরিহার্য।
খোলার তীব্রতা অবশ্যই ফাইবারের শারীরিক বৈশিষ্ট্যের সাথে মেলে। দীর্ঘ প্রধান ফাইবারগুলির ভাঙ্গন রোধ করার জন্য মৃদু পদক্ষেপ এবং বিস্তৃত ক্লিয়ারেন্স প্রয়োজন, যখন ছোট ফাইবারগুলি উচ্চ গতি এবং কঠোর সেটিংস সহ্য করতে পারে। অপ্রয়োজনীয় অবক্ষয় এড়াতে মেশিনের পরামিতি সামঞ্জস্য করার আগে ফাইবারের দৈর্ঘ্য সর্বদা পরিমাপ করা উচিত।
ফাইবার সূক্ষ্মতা এবং ক্রাইম্প নির্ধারণ করে যে উপাদানটি কতটা আক্রমণাত্মকভাবে প্রক্রিয়া করা যেতে পারে। ফাইন ডিনার ফাইবারগুলি জটলা এবং স্থির বিল্ডআপের প্রবণতা বেশি, যখন উচ্চ-ক্রীম্প ফাইবারগুলির বাল্ক এবং স্থিতিস্থাপকতা সংরক্ষণের জন্য নিয়ন্ত্রিত খোলার প্রয়োজন হয়। উদ্দেশ্য হল ফাইবারগুলিকে তাদের প্রাকৃতিক কাঠামোর ক্ষতি না করে আলাদা করা।
বিভিন্ন উপকরণের জন্য বিভিন্ন খোলার কৌশল প্রয়োজন। পরিষ্কার কৃত্রিম তন্তুগুলির প্রধানত বিচ্ছেদ এবং পৃথকীকরণ প্রয়োজন, যখন পুনর্ব্যবহৃত উপকরণ এবং প্রাকৃতিক তন্তুগুলির ধুলো এবং অমেধ্য অপসারণের জন্য শক্তিশালী পদক্ষেপের প্রয়োজন হয়। অপারেটরদের অবশ্যই ফাইবার সংক্ষিপ্ত বা ক্ষতির ঝুঁকির সাথে পরিষ্কার করার দক্ষতার ভারসাম্য বজায় রাখতে হবে।
বিটারের গতি, ক্লিয়ারেন্স এবং খোলার উপাদান ডিজাইন সরাসরি প্রক্রিয়াকরণের তীব্রতা নিয়ন্ত্রণ করে। উচ্চতর RPM যান্ত্রিক প্রভাব এবং পরিষ্কার করার ক্ষমতা বাড়ায় কিন্তু সংবেদনশীল ফাইবারকে ক্ষতিগ্রস্ত করতে পারে। কাঁটাযুক্ত জালিগুলি দীর্ঘ তন্তুগুলির জন্য মৃদু খোলার ব্যবস্থা করে, যখন করাত-দাঁতের তারগুলি কঠিন পদার্থের জন্য শক্তিশালী ক্রিয়া সরবরাহ করে। স্থিতিশীল মানের জন্য ফাইবার টাইপের সাথে মেশিন সেটিংসের যথাযথ মিল অপরিহার্য।
ভার্জিন পলিয়েস্টার: মাঝারি গতি এবং মান ছাড়পত্র; ফাইবার বিভাজনের উপর ফোকাস করুন।
রিসাইকেলড শডি: দূষিত পদার্থ অপসারণ করতে এবং ঘন ফাইবার বান্ডিল ভাঙতে শক্তিশালী খোলার ক্রিয়া।
ফাইন ডিনার পলিপ্রোপিলিন: স্ট্যাটিক এবং নেপ গঠন কমাতে কম গতি এবং বিস্তৃত ছাড়পত্র।
প্রাকৃতিক উল: প্রধান দৈর্ঘ্য এবং প্রাকৃতিক ক্রিম্প সংরক্ষণের জন্য মৃদু প্রগতিশীল খোলা।
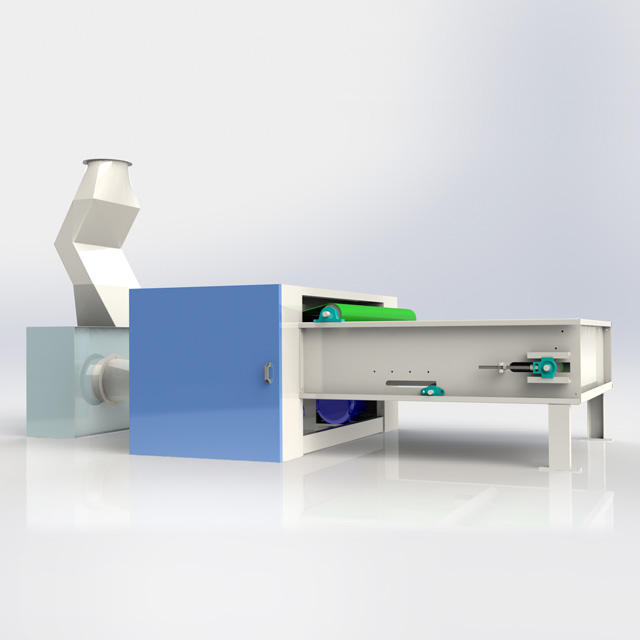
খোলার তীব্রতা অবশ্যই ফাইবার সুরক্ষার সাথে পরিষ্কারের দক্ষতার ভারসাম্য বজায় রাখতে হবে। অত্যধিক RPM এবং আক্রমনাত্মক যান্ত্রিক ক্রিয়া কার্যকরভাবে অমেধ্য অপসারণ করতে পারে, তবে তারা ফাইবারের দৈর্ঘ্যকেও ক্ষতিগ্রস্ত করে, ধুলো উৎপাদন বাড়ায় এবং নেপস তৈরি করে। সংক্ষিপ্ত ফাইবারগুলি সুই খোঁচার সময় আন্তঃলক করার ক্ষমতা হ্রাস করে, চূড়ান্ত নন-বোনা কাপড়ের শক্তি এবং স্থায়িত্ব হ্রাস করে।
ওভার-ওপেনিং গুণগত ত্রুটি তৈরি করে যেমন জট ফাইবার নট, অসম ওয়েব গঠন, এবং কম প্রসার্য কর্মক্ষমতা। একবার ফাইবারগুলি মারাত্মকভাবে ক্ষতিগ্রস্ত হলে, ডাউনস্ট্রিম কার্ডিং তাদের আসল বৈশিষ্ট্যগুলি সম্পূর্ণরূপে পুনরুদ্ধার করতে পারে না। অপারেটরদের অবশ্যই উচ্চতর যান্ত্রিক তীব্রতাকে উচ্চ মানের সরাসরি পথ হিসাবে বিবেচনা করা এড়াতে হবে।
অপর্যাপ্ত খোলার বিপরীত সমস্যা তৈরি করে। বড়, খোলা না হওয়া টুফ্টগুলি কার্ডিং পর্যায়ে ধুলো এবং অমেধ্য বহন করে, তারের লোডিং বাড়ায় এবং পোশাক পরিধানকে ত্বরান্বিত করে। এই ঘন ফাইবার ক্লাস্টারগুলি অসম ওয়েব ওজন, দুর্বল সুই অনুপ্রবেশ এবং অসঙ্গত ফ্যাব্রিক শক্তির কারণ হয়।
সর্বোত্তম সেটিং থ্রুপুট, পরিষ্কারের দক্ষতা এবং ফাইবার সংরক্ষণের মধ্যে একটি নিয়ন্ত্রিত ভারসাম্য প্রয়োজন। জিওটেক্সটাইল এবং স্বয়ংচালিত ফিল্টের মতো উচ্চ-পারফরম্যান্স অ্যাপ্লিকেশনগুলি স্থিতিশীল ফাইবার পৃথকীকরণের দাবি করে, কারণ টিউফ্ট আকারের ছোট পরিবর্তনগুলিও ওয়েব অভিন্নতা এবং চূড়ান্ত পণ্যের কার্যকারিতাকে প্রভাবিত করতে পারে।
কর্মক্ষম রাষ্ট্র | মেশিন সেটিংস | প্রাথমিক ফলাফল | নিম্নধারার পরিণতি |
|---|---|---|---|
ওভার-ওপেনিং | উচ্চ RPM, টাইট ক্লিয়ারেন্স | সর্বাধিক ট্র্যাশ অপসারণ, উচ্চ ফাইবার চাপ | নেপ গঠন, ফাইবার ভাঙ্গা, কম প্রসার্য শক্তি |
সর্বোত্তম খোলার | ক্যালিব্রেটেড RPM এবং ক্লিয়ারেন্স | মাইক্রো-টুফ্ট গঠন, সংরক্ষিত প্রধান দৈর্ঘ্য | ইউনিফর্ম ওয়েব ওজন, দক্ষ সুই জট |
আন্ডার ওপেনিং | কম RPM, ওয়াইড ক্লিয়ারেন্স | অক্ষত বড় tufts, খারাপ আবর্জনা অপসারণ | কার্ড শ্বাসরুদ্ধকর, উচ্চ সিভি%, সুই ভাঙ্গা |
ফাইবার টাইপ এবং OEM সুপারিশের উপর ভিত্তি করে বেসলাইন অপারেটিং শর্ত সেট করার মাধ্যমে ক্রমাঙ্কন শুরু হয়। অপারেটরদের এলোমেলো সমন্বয় এড়ানো উচিত এবং ধীরে ধীরে বিটারের গতি বৃদ্ধি করা উচিত, সাধারণত ছোট বৃদ্ধিতে, টিউফ্ট আকার হ্রাস, বর্জ্য অপসারণ এবং নেপ গঠন পর্যবেক্ষণ করার সময়। লক্ষ্য হল ফাইবার মানের ক্ষতি না করে সর্বোচ্চ খোলার দক্ষতা খুঁজে বের করা।
ফিড রোলার এবং বিটার ক্লিয়ারেন্স সরাসরি খোলার তীব্রতা নিয়ন্ত্রণ করে। সংকীর্ণ সেটিংস পরিষ্কার এবং পৃথকীকরণ উন্নত করে কিন্তু ফাইবার ক্ষতির ঝুঁকি বাড়ায়, যখন প্রশস্ত সেটিংস দীর্ঘতর ফাইবারকে রক্ষা করে। সুনির্দিষ্ট গেজ পরিমাপ এবং মেশিনের প্রস্থ জুড়ে সঠিক প্রান্তিককরণ স্থিতিশীল খাওয়ানো নিশ্চিত করে এবং অসম ফাইবার প্রক্রিয়াকরণ প্রতিরোধ করে।
বায়ুসংক্রান্ত পরিবহন অবশ্যই খোলার মেশিনের আউটপুট মেলে। দুর্বল বায়ুপ্রবাহ ফাইবার পুনঃসঞ্চালন, ধুলো দূষণ এবং সেকেন্ডারি নেপ গঠনের কারণ হতে পারে। সঠিক ফ্যানের গতি, ড্যাম্পার অ্যাডজাস্টমেন্ট, ডাক্ট ডিজাইন এবং ফিল্টারের অবস্থা খোলার অঞ্চল থেকে দূরে মসৃণ উপাদান চলাচল বজায় রাখার জন্য অপরিহার্য।
মূল বায়ুপ্রবাহ এবং পরিবহন চেকগুলির মধ্যে রয়েছে:
নিষ্কাশন চাপ সিস্টেম প্রয়োজনীয়তা পূরণ যাচাই করুন.
তীক্ষ্ণ বাঁক বা প্রবাহ সীমাবদ্ধতার জন্য নালীগুলি পরিদর্শন করুন।
মেশিন আউটপুট সঙ্গে কনডেন্সার ফ্যান ক্ষমতা ম্যাচ.
ব্লকেজ এবং বায়ুপ্রবাহ হ্রাসের জন্য ফিল্টার পরীক্ষা করুন।
সমস্ত সমন্বয় রেকর্ড করা উচিত এবং বিভিন্ন ফাইবার মিশ্রণের জন্য একটি সেটিংস ম্যাট্রিক্সে রূপান্তর করা উচিত। নিয়মিত পর্যালোচনাগুলি উপাদান পরিধানের জন্য ক্ষতিপূরণ দিতে এবং স্থিতিশীল উত্পাদন কর্মক্ষমতা বজায় রাখতে সহায়তা করে। একটি নথিভুক্ত ক্রমাঙ্কন সিস্টেম অপারেটরের অনুমানকে হ্রাস করে এবং ধারাবাহিকতা উন্নত করে।
ওয়েব ওজন সামঞ্জস্য খোলার কর্মক্ষমতা সরাসরি প্রতিক্রিয়া প্রদান করে. ইনলাইন স্ক্যানারগুলি জিএসএম বৈচিত্র্য সনাক্ত করতে পারে এবং অসম টিফ্ট প্রস্তুতির কারণে ঘনত্বের ওঠানামা সনাক্ত করতে পারে। উচ্চ CV% মান প্রায়শই কার্ডিং মেশিনের পরিবর্তে খোলার পর্যায় থেকে উদ্ভূত সমস্যাগুলি নির্দেশ করে।
নেপ স্তর, ধুলো অপসারণ, এবং অবশিষ্ট খোলা না থাকা টিফ্টগুলি গুরুত্বপূর্ণ মানের সূচক। চূড়ান্ত ওয়েবে অত্যধিক বড় টুফ্টগুলি অপর্যাপ্ত খোলার তীব্রতা বা ভুল ক্লিয়ারেন্স সেটিংসের পরামর্শ দেয়। নিয়মিত বর্জ্য বিশ্লেষণ অমেধ্য কার্যকরভাবে অপসারণ করা হচ্ছে কিনা তা নিশ্চিত করতে সাহায্য করে।
খোলার গুণমান সরাসরি সুই-পাঞ্চিং স্থায়িত্বকে প্রভাবিত করে। ঘন টাফ্ট এবং আটকে থাকা অমেধ্য সুই পরিধান এবং ভাঙ্গন বাড়ায়। সূচের ব্যবহার নিরীক্ষণ আপস্ট্রিম খোলার সমস্যাগুলির একটি প্রাথমিক সতর্কতা প্রদান করে এবং উৎপাদন ক্ষতি কমাতে সাহায্য করে।
গুণমান ডেটা মেশিনের সামঞ্জস্যগুলিকে গাইড করা উচিত। যদি প্রসার্য শক্তি কমে যায়, যান্ত্রিক তীব্রতা বাড়ানোর আগে অপারেটরদের ফাইবারের ক্ষতি এবং প্রধান দৈর্ঘ্য পরীক্ষা করা উচিত। একটি ডেটা-ভিত্তিক প্রতিক্রিয়া
উন্নতির জন্য একটি প্রারম্ভিক মেট্রিক স্থাপন করতে আপনার বর্তমান টিফ্ট আকারের প্রাক-কার্ডিংয়ের একটি বেসলাইন অডিট পরিচালনা করুন।
প্রমিত ল্যাব টেস্টিং পদ্ধতি ব্যবহার করে আপনার চূড়ান্ত ওয়েবের নেপ কাউন্ট এবং ট্র্যাশ সামগ্রী সঠিকভাবে পরিমাপ করুন।
ক্রমবর্ধমানভাবে একটি কঠোর 5% স্টেপ-আপ প্রোটোকল ব্যবহার করে আপনার খোলার মেশিনের RPM এবং ছাড়পত্রগুলি সামঞ্জস্য করুন।
প্রতিটি নির্দিষ্ট ফাইবার প্রকারের জন্য সর্বোত্তম অপারেশনাল উইন্ডোটি নথিভুক্ত করুন এবং আপনার প্রক্রিয়াটি মিশ্রিত করুন।
যান্ত্রিক অবক্ষয় রোধ করতে সমস্ত পিন, তার এবং গ্রিড বারগুলির জন্য একটি মাসিক চাক্ষুষ পরিদর্শন সময়সূচী প্রয়োগ করুন।
উত্তর: লক্ষ্য একটি অভিন্ন, মাইক্রো-টুফ্ট অবস্থা অর্জন করা। এই টুফ্টগুলি প্রায়শই এক গ্রামের ভগ্নাংশ ওজন করে। ফাইবার ভাঙ্গা বা নেপস তৈরি না করেই আপনাকে অবশ্যই এটি অর্জন করতে হবে। এটি ফিড ম্যাট থেকে চূড়ান্ত ওয়েবে একটি অবিচ্ছিন্ন, মসৃণ রূপান্তর নিশ্চিত করে।
উত্তর: লম্বা স্ট্যাপল ফাইবারগুলির জন্য ফিড রোলার এবং বিটারের মধ্যে বিস্তৃত ছাড়পত্র প্রয়োজন। তাদের কম ঘূর্ণন গতিরও প্রয়োজন। বিচ্ছেদ প্রক্রিয়া চলাকালীন অত্যধিক যান্ত্রিক চাপের মধ্যে দীর্ঘ ফাইবারগুলিকে স্ন্যাপ করা থেকে বিরত রাখতে এই সমন্বয়গুলি প্রয়োজনীয়।
উত্তর: নেপস সাধারণত অতিরিক্ত খোলার কারণে হয়। অত্যধিক বিটারের গতি বা ক্লিয়ারেন্স যা খুব টাইট সেট করা ফাইবারগুলিকে জট পাকিয়ে দেয়। নিস্তেজ খোলার পিনগুলি যা ফাইবারগুলিকে পরিষ্কারভাবে আলাদা করার পরিবর্তে ছিঁড়ে যায় সেগুলিও উচ্চ পরিমাণে নেপস তৈরি করে।
উত্তর: উচ্চ খোলার তীব্রতা সাধারণত পরিষ্কারের দক্ষতা উন্নত করে। এটি আক্রমনাত্মকভাবে ফাইবারগুলিকে আলাদা করে, যার ফলে ধুলো, ছোট ফাইবার এবং আবর্জনা নিষ্কাশন গ্রিডের মধ্য দিয়ে পড়তে পারে। যাইহোক, স্থায়ী ফাইবার ক্ষতির উচ্চ ঝুঁকির বিরুদ্ধে এই আক্রমনাত্মক পদক্ষেপটি সাবধানে ভারসাম্যপূর্ণ হওয়া উচিত।
উত্তর: আন্ডার-ওপেনিং এর লক্ষণগুলির মধ্যে রয়েছে কার্ডে প্রবেশ করা বড়, ঘন টুফ্ট। এছাড়াও আপনি অমেধ্য নিষ্কাশন এবং অসম ওয়েব ওজন দেখতে পাবেন। কার্ডিং মেশিনের ঘন ঘন দম বন্ধ হয়ে যাওয়া এবং সুই-পাঞ্চিংয়ের সময় দুর্বল ফাইবার জট স্পষ্ট সূচক।
উঃ হ্যাঁ। কম আর্দ্রতা স্থির বিদ্যুৎ বৃদ্ধি করে, বিশেষ করে যখন সিন্থেটিক ফাইবার প্রক্রিয়াজাত করা হয়। এই স্থির কারণে ফাইবারগুলি মেশিনের যন্ত্রাংশে আঁকড়ে থাকে এবং একত্রিত হয়। এই ক্লাম্পিং যান্ত্রিক খোলার প্রক্রিয়াটিকে সম্পূর্ণরূপে অস্বীকার করে এবং গুরুতর প্রক্রিয়াকরণ জ্যামের কারণ হয়।
উত্তর: প্রতিস্থাপন চক্র উত্পাদনের পরিমাণ এবং ফাইবার ঘষিয়া তুলিয়া ফেলিতে সক্ষমতার উপর ব্যাপকভাবে নির্ভর করে। নিস্তেজতা, burrs, বা অনুপস্থিত পিনের জন্য চাক্ষুষ পরিদর্শন মাসিক পরিচালনা করা উচিত। এটি সুসংগত খোলার তীব্রতা নিশ্চিত করে এবং সমস্ত উত্পাদন রান জুড়ে উচ্চ পরিষ্কারের কার্যকারিতা বজায় রাখে।


