
দর্শন:0 লেখক:সাইট সম্পাদক প্রকাশের সময়: 2026-09-29 উত্স:সাইট


টেক্সটাইল এবং নন-উভেন ম্যানুফ্যাকচারিংয়ে উৎপাদনের গতি সর্বাধিক করা প্রায়শই ওয়েব অভিন্নতা এবং ফাইবার অখণ্ডতার সরাসরি ব্যয়ে আসে। প্ল্যান্ট ইঞ্জিনিয়ার এবং প্রোডাকশন ম্যানেজাররা কারখানার মেঝেতে ক্রমাগত বাধার সম্মুখীন হন। একটি মেশিনকে তার সর্বোত্তম পরিবর্তনশীল থ্রেশহোল্ডের বাইরে ঠেলে নেপ গঠন, গুরুতর ফাইবার ভাঙ্গন, মেশিন দম বন্ধ করা এবং সামগ্রিক সরঞ্জাম কার্যকারিতা (OEE) অবনমিত করে। আপনি কেবল ডায়াল চালু করতে এবং উচ্চ-মানের আউটপুট আশা করতে পারবেন না।
সর্বোচ্চ অপারেশনাল ক্ষমতা অর্জনের জন্য নির্দিষ্ট ফাইবার বৈশিষ্ট্য এবং ওয়েব প্যারামিটারগুলির একটি সুনির্দিষ্ট বোঝার প্রয়োজন যা সত্য থ্রুপুট নির্দেশ করে। প্রতিটি সমন্বয় ফাইবার পৃথকীকরণের সূক্ষ্ম ভারসাম্যকে প্রভাবিত করে। এই নির্দেশিকাটি আউটপুট নিয়ন্ত্রণকারী প্রযুক্তিগত ভেরিয়েবলগুলিকে ভেঙে দেয় এবং আপনার নির্দিষ্ট উত্পাদন লাইনের জন্য মেশিনের ক্ষমতাগুলি কীভাবে মূল্যায়ন করতে হয় তা ব্যাখ্যা করে। বোঝা কার্ডিং মেশিন থ্রুপুট ফ্যাক্টরগুলি আপনার চূড়ান্ত ওয়েবের কাঠামোগত অখণ্ডতার সাথে আপস না করেই আপনি সর্বোচ্চ ফলন নিশ্চিত করে৷
থ্রুপুট একটি স্ট্যাটিক মেট্রিক নয়: প্রকৃত ফলন ফাইবার সূক্ষ্মতা (অস্বীকার/মাইক্রোনায়ার), প্রধান দৈর্ঘ্য এবং আর্দ্রতা সামগ্রী দ্বারা প্রবলভাবে নির্দেশিত হয়, যা গুণমান বজায় রাখতে তাত্ত্বিক সর্বোচ্চ গতি 30% পর্যন্ত কমাতে পারে।
প্রাথমিক ওপেনিং ডাউনস্ট্রিম গতি নির্দেশ করে: ফাইবার এমনকি মূল সিলিন্ডারে পৌঁছানোর আগে লিকার-ইন দক্ষতা এবং প্রাক-খোলা প্রস্তুতি প্রায়শই লুকানো বাধা হয়ে দাঁড়ায়।
ওয়েব ওজন যান্ত্রিক সীমা নির্দেশ করে: টার্গেট জিএসএম (গ্রাম প্রতি বর্গ মিটার) সরাসরি সিলিন্ডার লোডিং সীমা এবং ডফার ট্রান্সফার দক্ষতাকে প্রভাবিত করে, ওয়েব বেধ এবং লাইনের গতির মধ্যে ট্রেড-অফ করতে বাধ্য করে।
কার্ডের পোশাক হল প্রাথমিক বাধা: নির্দিষ্ট ফাইবার প্রকারের সাথে তারের জ্যামিতির সাথে মিল না করে থ্রুপুট পুশ করা পরিধানকে ত্বরান্বিত করে এবং ডাউনটাইম বাড়ায়, যে কোনও গতি লাভকে অস্বীকার করে।
কনফিগারেশন স্কেলেবিলিটি নির্দেশ করে: একক বনাম ডাবল সিলিন্ডার সেটআপ, কাজের প্রস্থ এবং অটোলেভেলিং সিস্টেমের মূল্যায়ন করা ফাইবার সমান্তরালকরণকে ত্যাগ না করে আউটপুট স্কেল করার সুবিধার জন্য গুরুত্বপূর্ণ।
সূচিপত্র
আপনাকে তাত্ত্বিক মেশিনের ক্ষমতা এবং প্রকৃত অপারেশনাল থ্রুপুটের মধ্যে পার্থক্য করতে হবে। তাত্ত্বিক ক্ষমতা নিখুঁত অবস্থার অধীনে মূল সরঞ্জাম নির্মাতাদের দ্বারা বর্ণিত সর্বোচ্চ কিলোগ্রাম-প্রতি-ঘণ্টা আউটপুট প্রতিনিধিত্ব করে। প্রকৃত থ্রুপুট মান নিয়ন্ত্রণ প্রত্যাখ্যানের জন্য অ্যাকাউন্টিংয়ের পরে প্রকৃত ফলন পরিমাপ করে। আপনাকে অবশ্যই রুটিন স্ট্রিপিং সাইকেল, রক্ষণাবেক্ষণ ডাউনটাইম এবং ওয়েব বিরতির বিষয়গুলি বিবেচনা করতে হবে। বাস্তব-বিশ্বের সাফল্য সম্পূর্ণরূপে নির্ভর করে টেকসই আউটপুটের উপর, ওয়েব অখণ্ডতার সাথে আপস না করে। সর্বোচ্চ গতিতে চলমান একটি মেশিন অকেজো যদি এটি উচ্চ ত্রুটির হার তৈরি করে। প্রতি শিফটে উৎপন্ন ব্যবহারযোগ্য, প্রথম মানের উপাদানের উপর ভিত্তি করে আপনাকে অবশ্যই উৎপাদন মূল্যায়ন করতে হবে।
তাত্ত্বিক বনাম প্রকৃত থ্রুপুট মেট্রিক্স | |||
মেট্রিক বিভাগ | তাত্ত্বিক ক্ষমতা | প্রকৃত অপারেশনাল ফলন | প্রাইমারি ভ্যারিয়েন্স ফ্যাক্টর |
|---|---|---|---|
উৎপাদন হার | OEM বিবৃত সর্বাধিক (যেমন, 1500 কেজি/ঘন্টা) | উইন্ডারে পরিমাপ করা আউটপুট (যেমন, 1100 কেজি/ঘন্টা) | ফাইবার টাইপ, লক্ষ্য জিএসএম, রক্ষণাবেক্ষণ বন্ধ। |
মেশিন আপটাইম | 100% একটানা অপারেশন | উচ্চ-গতির রানে সাধারণত 75% থেকে 85% | ওয়্যার স্ট্রিপিং, চোক ক্লিয়ারিং, ল্যাপ রিমুভাল। |
ওয়েব কোয়ালিটি | নিখুঁত অভিন্নতা অনুমান | CV% বৈচিত্র্য এবং nep প্রজন্মের সাপেক্ষে | সিলিন্ডার লোডিং, ডফার ট্রান্সফার দক্ষতা। |
উপাদান বর্জ্য | 0% বর্জ্য ধরে নেওয়া হয়েছে | 2% থেকে 5% মাছি, ড্রপিংস, এবং প্রান্ত ছাঁটা | লিকার-ইন গতি, মোট ছুরি সেটিংস, ফাইবার দৈর্ঘ্য। |
কার্ডিং অ্যাকশনের পদার্থবিজ্ঞানের জন্য একটি সূক্ষ্ম ভারসাম্য প্রয়োজন। ড্রাফটিং অনুপাত সামঞ্জস্য না করে ফিডের হার বাড়ানো যথেষ্ট ফাইবার পৃথকীকরণকে বাধা দেয়। একটি অভিন্ন ওয়েব তৈরি করতে মূল সিলিন্ডারটিকে অবশ্যই চিরুনি এবং টাফ্টগুলিকে আলাদা করতে হবে। তারের দাঁতের মধ্য দিয়ে খুব বেশি ভর ঠেলে দেওয়া এই জটিল চিরুনি ক্রিয়াকে হ্রাস করে। ফাইবারগুলি উচ্চ আয়তনের নীচে একত্রিত হয়ে জালের মধ্যে নেপস এবং পুরু জায়গা তৈরি করে। আপনাকে তারের জ্যামিতির যান্ত্রিক সীমার বিপরীতে গতির ভারসাম্য রাখতে হবে। আক্রমনাত্মক গতি প্রায়ই ফাইবার ফেটে যায়, যা সুতার শক্তি বা ননবোভেন টেনসিল বৈশিষ্ট্যকে হ্রাস করে। ড্রাফটিং ভারসাম্য বজায় রাখার জন্য গতি বৃদ্ধি অবশ্যই সিলিন্ডার এবং ডফার গতির সাথে আনুপাতিকভাবে সারিবদ্ধ হবে।
যখন আপনি ফিড রোলারের গতি বাড়ান যাতে মেশিনে আরও ভর ঠেলে যায়, লিকার-ইনকে টাফ্টগুলি খুলতে আরও কঠোর পরিশ্রম করতে হবে। যদি লিকার-ইন চলতে না পারে, তাহলে খোলা না থাকা ফাইবারের বড় গুচ্ছ মূল সিলিন্ডারে স্থানান্তরিত হয়। প্রধান সিলিন্ডারের তারটি দ্রুত পূর্ণ হয়। সিলিন্ডার লোডিং নামে পরিচিত এই ঘটনাটি কার্ডিং ক্রিয়াকে সম্পূর্ণরূপে ধ্বংস করে। যন্ত্রটি চিরুনি বন্ধ করে দেয় এবং ফাইবারগুলিকে শক্ত গিঁটে ঘূর্ণায়মান করতে শুরু করে। উচ্চতর থ্রুপুটগুলিতে গুণমান বজায় রাখতে, প্রতি মিনিটে আরও কম্বিং পয়েন্ট তৈরি করতে আপনাকে অবশ্যই সিলিন্ডার RPM বাড়াতে হবে। যাইহোক, উচ্চতর সিলিন্ডার RPM সেন্ট্রিফিউগাল ফোর্স বাড়ায়, যা এরোডাইনামিক কভারগুলি পুরোপুরি সামঞ্জস্য না করলে অকালে সিলিন্ডার থেকে ফাইবারগুলিকে ফেলে দিতে পারে।
প্রকৃত কর্মক্ষমতা মূল্যায়ন করতে উদ্ভিদ পরিচালকদের অবশ্যই নির্দিষ্ট ডেটা পয়েন্ট ট্র্যাক করতে হবে। এই বেসলাইনগুলি স্থাপন করা আপনাকে যেকোন গতির সামঞ্জস্যের প্রভাব সঠিকভাবে পরিমাপ করতে দেয়। হার্ড ডেটা ছাড়া, থ্রুপুট অপ্টিমাইজেশান একটি অনুমান করার গেম হয়ে ওঠে যা সাধারণত অবনতি পণ্যের গুণমানে শেষ হয়।
লাইনের শেষে ব্যবহারযোগ্য ওয়েবের প্রতি ঘন্টায় কিলোগ্রামে উৎপাদন হার কঠোরভাবে পরিমাপ করুন।
একটি ইনলাইন স্ক্যানার ব্যবহার করে প্রকরণের সহগ (CV%) হিসাবে প্রকাশ করা ওয়েব অভিন্নতা গণনা করুন।
প্রমিত পরীক্ষাগার পরীক্ষার সরঞ্জাম ব্যবহার করে প্রক্রিয়াকৃত ফাইবার প্রতি গ্রাম নেপস গণনা করুন।
কার্ডিং প্রক্রিয়ার আগে এবং পরে প্রধান দৈর্ঘ্য তুলনা করে ফাইবার ক্ষতি শতাংশ নির্ধারণ করুন।
সমস্ত মাইক্রো-স্টপগুলিতে ফ্যাক্টরিং, একটি আদর্শ উত্পাদন শিফটের উপর সত্য সামগ্রিক সরঞ্জাম কার্যকারিতা (OEE) গণনা করুন।
চোক, ল্যাপিং বা প্রান্তের অশ্রু পরিষ্কার করার জন্য প্রয়োজনীয় ম্যানুয়াল হস্তক্ষেপের ফ্রিকোয়েন্সি রেকর্ড করুন।
তারের লোডিংয়ের প্রাথমিক লক্ষণগুলি সনাক্ত করতে প্রধান সিলিন্ডার মোটরের শক্তি খরচ নিরীক্ষণ করুন।
ফাইবারের সূক্ষ্মতা সরাসরি কার্ডিং ক্ষমতাকে প্রভাবিত করে কারণ সূক্ষ্ম ফাইবারগুলি প্রতি কিলোগ্রামে আরও বেশি ফাইবার ভলিউম তৈরি করে এবং আরও ব্যক্তিগতকরণের প্রয়োজন হয়। সিলিন্ডার লোডিং এবং নেপ গঠন রোধ করতে মাইক্রোফাইবার এবং কম মাইক্রোনেয়ার তুলার গতি কম হয়। মোটা ফাইবারে প্রতি ইউনিট ওজনে কম ফাইবার থাকে এবং উচ্চ গতি আরও সহজে সহ্য করে। মিশ্র উত্পাদন সময়সূচীর জন্য, স্থিতিশীল ওয়েব গুণমান বজায় রাখার জন্য সর্বোত্তম ফাইবারের প্রকারের সর্বাধিক অপারেটিং গতি নির্ধারণ করা উচিত।
ফাইবারের দৈর্ঘ্য এবং ক্রিম্প গঠন নির্ধারণ করে যে কার্ডটি কতটা আক্রমনাত্মকভাবে উপাদান প্রক্রিয়া করতে পারে। লম্বা ফাইবারগুলির ভাঙ্গন এবং অত্যধিক সংক্ষিপ্ত ফাইবারগুলি এড়াতে বিস্তৃত সেটিংস এবং নিয়ন্ত্রিত গতির প্রয়োজন হয়, যখন উচ্চ ছিদ্রযুক্ত ফাইবারগুলির যত্নশীল উত্তেজনা ব্যবস্থাপনা প্রয়োজন কারণ তারা খসড়া প্রতিরোধ করে। সংক্ষিপ্ত ফাইবারগুলি কঠোর সেটিংস এবং দ্রুত অপারেশন করার অনুমতি দেয় তবে মাছি বর্জ্য কমাতে নিয়ন্ত্রণের প্রয়োজন হয়। গতি, ব্যবধান এবং উত্তেজনার যথাযথ সমন্বয় উচ্চ-গতির উত্পাদনের সময় গুণমান হ্রাস রোধ করে।
ফাইবার ফিনিস এবং আর্দ্রতার স্তর ঘর্ষণ, স্ট্যাটিক বিল্ডআপ এবং মেশিনের স্থায়িত্বকে দৃঢ়ভাবে প্রভাবিত করে। ভুল ফিনিশ লেভেল সিলিন্ডার এবং রোলারের চারপাশে ফাইবার মোড়ানোর কারণ হতে পারে, ঘন ঘন স্টপেজ তৈরি করে। নিয়ন্ত্রিত আর্দ্রতা এবং সঠিক আর্দ্রতা ভারসাম্য স্থির হ্রাস করে এবং কার্ডিং প্রক্রিয়ার মাধ্যমে ফাইবার চলাচল উন্নত করে। যাইহোক, অতিরিক্ত আর্দ্রতা বা তৈলাক্তকরণ আঠালোতা বাড়াতে পারে এবং তারের লোডিং হতে পারে, তাই সঠিক প্রক্রিয়াকরণ পরিবেশ বজায় রাখা অপরিহার্য।
ফাইবার মিশ্রণগুলি সর্বাধিক অর্জনযোগ্য থ্রুপুট হ্রাস করে কারণ বিভিন্ন ফাইবার কার্ডিং ফোর্সকে ভিন্নভাবে প্রতিক্রিয়া জানায়। দৈর্ঘ্যের তারতম্য, ক্রাইম্প এবং ঘর্ষণ ড্রাফটিং সমস্যা, ফাইবার বিভাজন এবং অসম জাল তৈরি করতে পারে। মেশিনটিকে মিশ্রনের সবচেয়ে সংবেদনশীল ফাইবার অনুযায়ী সামঞ্জস্য করতে হবে, শক্তিশালী উপাদান নয়। রক্ষণশীল গতি এবং অপ্টিমাইজ করা লিকার-ইন সেটিংস অভিন্ন মিশ্রণ বজায় রাখতে এবং নেপস এবং স্ট্রিকের মতো ত্রুটিগুলি প্রতিরোধ করতে সহায়তা করে।
কার্ডিং গতিতে ফাইবার ভেরিয়েবলের প্রভাব | |||
ফাইবার পরিবর্তনশীল | Condition | থ্রুপুট গতির উপর প্রভাব | প্রয়োজনীয় অপারেশনাল অ্যাডজাস্টমেন্ট |
|---|---|---|---|
সূক্ষ্মতা | মাইক্রোফাইবার / লো ডিনার (<1.2d) | উল্লেখযোগ্য হ্রাস | নিম্ন ফিড রেট, সিলিন্ডারের গতি সামান্য বাড়ান, ঘন তার ব্যবহার করুন। |
সূক্ষ্মতা | মোটা / উচ্চ ডিনার (>6.0d) | সম্ভাব্য বৃদ্ধি | ফিড রেট বাড়ান, ডফার ট্রান্সফার মনিটর করুন, খোলা তার ব্যবহার করুন। |
প্রধান দৈর্ঘ্য | লম্বা স্টেপল (>51 মিমি) | মাঝারি হ্রাস | রোলার সেটিংস প্রশস্ত করুন, ড্রাফ্ট অনুপাত হ্রাস করুন, লিকার-ইন RPM কম করুন। |
আর্দ্রতা | কম আর্দ্রতা / শুষ্ক (<45% RH) | গুরুতর হ্রাস (স্টপেজ) | আর্দ্রতা যোগ করুন, অ্যান্টি-স্ট্যাটিক ফিনিস প্রয়োগ করুন, গতি কম করুন। |
ক্রিম্প | উচ্চ ক্রিম ফ্রিকোয়েন্সি | মাঝারি হ্রাস | ফিড রোলার টেনশন সামঞ্জস্য করুন, ওয়েব বাল্ক মনিটর করুন, ট্রান্সফার রোলারগুলি পরীক্ষা করুন। |
লিকার-ইন ফাইবার খোলার প্রথম পর্যায় নিয়ন্ত্রণ করে এবং কার্ডের সর্বোচ্চ অপারেটিং গতিকে সরাসরি প্রভাবিত করে। যদি গতি খুব কম হয়, বড় ফাইবার টাফ্টগুলি খোলা থাকে না এবং প্রধান সিলিন্ডারকে ওভারলোড করে, নেপ গঠন বৃদ্ধি করে। অতিরিক্ত গতি প্রধান দৈর্ঘ্য ক্ষতিগ্রস্ত করে এবং ফাইবারের গুণমান হ্রাস করে। ফাইবারের দৈর্ঘ্যের উপর ভিত্তি করে ফিড প্লেট সেটিং সহ সঠিক লিকার-ইন সামঞ্জস্য, মৃদু কিন্তু সম্পূর্ণ খোলার বিষয়টি নিশ্চিত করে এবং প্রধান সিলিন্ডারকে উচ্চতর থ্রুপুটে দক্ষতার সাথে কাজ করতে দেয়।
টার্গেট ওয়েব ওজন উত্পাদন গতি এবং মানের স্থিতিশীলতার মধ্যে ভারসাম্য নির্ধারণ করে। ভারী জালের জন্য কম গতির প্রয়োজন হয় কারণ কার্ডিং সিস্টেম বেশি ফাইবার ভলিউম পরিচালনা করে, যখন হালকা ওজনের ওয়েবগুলি খসড়া সমস্যা এড়াতে সুনির্দিষ্ট টেনশন নিয়ন্ত্রণের দাবি করে। উচ্চ-গতির উৎপাদনের জন্য ক্লোজড-লুপ অটোলেভেলিং সিস্টেমের প্রয়োজন হয় যা ক্রমাগত মাদুরের বেধ অনুযায়ী ফিডের হার সামঞ্জস্য করে, সামঞ্জস্যপূর্ণ GSM বজায় রাখে এবং ওজনের তারতম্য প্রতিরোধ করে।
কার্ডিং ক্ষমতা দাঁতের উচ্চতা, কোণ এবং ঘনত্ব সহ সিলিন্ডারের তারের ডিজাইনের উপর অনেক বেশি নির্ভর করে। যখন ফিডের হার তারের ধারণ ক্ষমতাকে অতিক্রম করে, তখন ফাইবারগুলি সিলিন্ডারের পৃষ্ঠকে ওভারলোড করে, কার্ডিং দক্ষতা হ্রাস করে এবং ত্রুটিগুলি বৃদ্ধি করে। উচ্চ-থ্রুপুট সিন্থেটিক প্রক্রিয়াকরণের জন্য বৃহত্তর ফাইবার ধরে রাখার জন্য গভীর তারের প্রোফাইল প্রয়োজন, যখন সূক্ষ্ম ফাইবারগুলি আরও ভাল ব্যক্তিকরণের জন্য উচ্চ-ঘনত্বের পোশাক থেকে উপকৃত হয়। সঠিক তারের নির্বাচন মেশিনটিকে সর্বোচ্চ উৎপাদন হারে কাজ করার সময় গুণমান হারাতে বাধা দেয়।
উচ্চ থ্রুপুটের জন্য কার্ড পোশাকের বিশেষ উল্লেখ | ||||
ফাইবার টাইপ | টার্গেট থ্রুপুট | প্রস্তাবিত PPSI | সামনের কোণ | দাঁতের গভীরতা |
|---|---|---|---|---|
ফাইন সিনথেটিকস (1.2d - 2.0d) | মাঝারি থেকে উচ্চ | 700 - 900 | 65° - 70° | অগভীর |
মোটা সিনথেটিকস (6.0d - 15d) | খুব উচ্চ | 300 - 450 | 75° - 80° | গভীর |
তুলা (মাঝারি প্রধান) | উচ্চ | 800 - 1000 | 60° - 65° | মাঝারি |
পুনর্ব্যবহৃত মিশ্রন / কম | মাঝারি | 250 - 400 | 80° - 85° | খুব গভীর |
ডফারকে অবশ্যই মূল সিলিন্ডার থেকে স্বতন্ত্র ফাইবারকে দক্ষতার সাথে ছিনিয়ে নিতে হবে। অত্যধিক উচ্চ কর্মক্ষম গতিতে স্থানান্তর দক্ষতা উল্লেখযোগ্যভাবে হ্রাস পায়। সম্পূর্ণ ফাইবার অপসারণ নিশ্চিত করতে আপনাকে অবশ্যই ডফার গতির সাথে সিলিন্ডারের বিপ্লবগুলির ভারসাম্য রাখতে হবে। দুর্বল স্থানান্তর দক্ষতা মূল সিলিন্ডারের চারপাশে ফাইবার পুনঃপ্রবর্তনের দিকে পরিচালিত করে। এই পুনঃসঞ্চালনের ফলে নেপস, প্রান্ত ছিঁড়ে যাওয়া এবং অসামঞ্জস্যপূর্ণ ওয়েব তৈরি হয়।
আপনাকে অবশ্যই সিলিন্ডার এবং ডফারের মধ্যে সেটিং দূরত্ব অপ্টিমাইজ করতে হবে। একটি কঠোর সেটিং (যেমন, 0.1 মিমি) উচ্চ গতিতে স্থানান্তরকে উন্নত করে কিন্তু বিয়ারিংগুলি নষ্ট হয়ে গেলে বা তাপীয় প্রসারণ ঘটলে বিপর্যয়কর ধাতু থেকে ধাতুর যোগাযোগের ঝুঁকি থাকে। সুনির্দিষ্ট যান্ত্রিক প্রান্তিককরণ সর্বাধিক ডফার দক্ষতা নিশ্চিত করে। দ্রুত চলমান সিলিন্ডার থেকে ফাইবার ধরতে ডফার তারের একটি অত্যন্ত আক্রমণাত্মক সামনের কোণ থাকতে হবে। যদি ডফারটি সিলিন্ডার পরিষ্কার করতে ব্যর্থ হয়, তাহলে লিকার-ইন থেকে আগত ফাইবার কোথাও যেতে পারে না, যার ফলে তাৎক্ষণিক মেশিন দম বন্ধ হয়ে যায়।
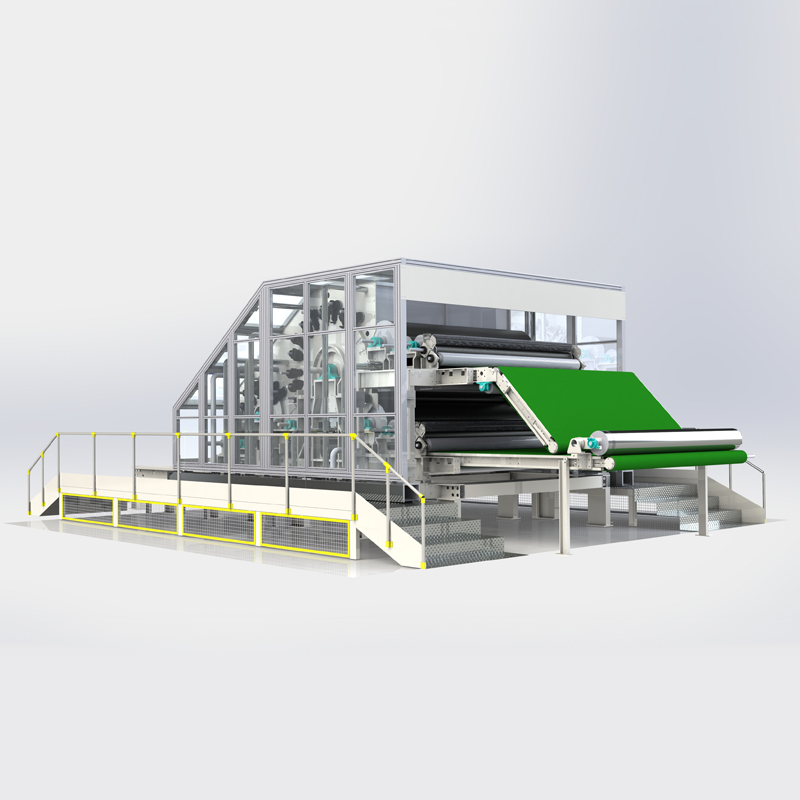
একক-সিলিন্ডার কার্ডগুলি স্ট্যান্ডার্ড ফাইবার অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত, যখন ডাবল-সিলিন্ডার সিস্টেমগুলি চাহিদাযুক্ত উপকরণ এবং উচ্চ-গতির উত্পাদনের জন্য কর্মক্ষমতা উন্নত করে। কার্ডিং প্রক্রিয়াটিকে প্রাক-ওপেনিং এবং সূক্ষ্ম পৃথকীকরণ পর্যায়ে বিভক্ত করে, ডবল সিলিন্ডারগুলি উপাদানের চাপ কমায়, ফাইবার পৃথকীকরণ উন্নত করে এবং উচ্চতর থ্রুপুট সমর্থন করে। এই নকশাটি বিশেষত ফাইন ডিনার এবং মিশ্রিত সিন্থেটিক ফাইবারগুলির জন্য কার্যকর যেখানে উন্নত উত্পাদন হারে স্থিতিশীল মানের প্রয়োজন হয়।
মেশিনের প্রস্থ বৃদ্ধি ফাইবার স্ট্রেস বা অপারেটিং গতি না বাড়িয়ে উত্পাদন ক্ষমতা বাড়ানোর একটি কার্যকর উপায়। যাইহোক, বৃহত্তর কার্ডগুলির সমগ্র প্রস্থ জুড়ে সামঞ্জস্যপূর্ণ ওয়েব ওজন বজায় রাখার জন্য অত্যন্ত অভিন্ন ফিডিং সিস্টেম প্রয়োজন। নিয়ন্ত্রিত বায়ুপ্রবাহ সহ উন্নত চুট ফিডারগুলি এমনকি ফাইবার বিতরণ প্রদান করে, উচ্চ-ভলিউম অপারেশনের সময় ভারী প্রান্ত, পাতলা কেন্দ্র এবং গুণমানের বৈচিত্র রোধ করে।
স্থিতিশীল উত্পাদন বজায় রাখতে উচ্চ-গতির কার্ডিংয়ের জন্য সুনির্দিষ্ট পরিবেশগত নিয়ন্ত্রণ প্রয়োজন। নিয়ন্ত্রিত তাপমাত্রা এবং আর্দ্রতা স্ট্যাটিক বিল্ডআপ হ্রাস করে, ফাইবার ল্যাপিং প্রতিরোধ করে এবং সিন্থেটিক ফাইবার প্রক্রিয়াকরণকে স্থিতিশীল করে। ডেডিকেটেড এইচভিএসি সিস্টেম, স্থানীয় এয়ার কন্ডিশনার এবং ফিডিং এবং ড্রাফটিং জোনের চারপাশে বায়ুপ্রবাহ ব্যবস্থাপনা বাহ্যিক অবস্থার পরিবর্তন সত্ত্বেও সামঞ্জস্যপূর্ণ ওয়েবের গুণমান বজায় রাখতে সাহায্য করে।
অত্যধিক ফিড রেট সিলিন্ডারকে ওভারলোড করে, যার ফলে উচ্চ নেপ গণনা, অসম জাল এবং সম্ভাব্য মেশিন বন্ধ হয়ে যায়। অপারেটরদের ওয়েবের চেহারা নিবিড়ভাবে পর্যবেক্ষণ করা উচিত, কারণ মেঘলা বা ঘন ফাইবারগুলি ওভারলোডিংয়ের প্রাথমিক লক্ষণগুলি নির্দেশ করে৷ ফাইবার বৈশিষ্ট্যের উপর ভিত্তি করে ফিডের সীমা স্থাপন করা এবং রিয়েল-টাইম গুণমান পর্যবেক্ষণ ব্যবহার করা দম বন্ধ করা এবং স্থিতিশীল উত্পাদন বজায় রাখতে সহায়তা করে।
উচ্চ-থ্রুপুট প্রক্রিয়াকরণ তারের পরিধানকে ত্বরান্বিত করে, বিশেষ করে যখন ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা দূষিত ফাইবার পরিচালনা করা হয়। নিস্তেজ কার্ড পোশাক কার্ডিং দক্ষতা হ্রাস করে এবং ধীর উত্পাদন গতি জোর করে। পরিধান-প্রতিরোধী তারের উপকরণ ব্যবহার করা, তীক্ষ্ণতা পর্যবেক্ষণ করা এবং নিয়মিত গ্রাইন্ডিং সময়সূচী বজায় রাখা ওয়েব গুণমানকে ত্যাগ না করে উচ্চ আউটপুট বজায় রাখার জন্য অপরিহার্য।
উচ্চ উৎপাদন গতি কার্ডের পোশাকে ফাইবার এবং ধুলো জমা বাড়ায়, যা আরও ঘন ঘন পরিষ্কার এবং ডাউনটাইমের দিকে পরিচালিত করে। একটি সামান্য কম চলমান গতি বাধা কমিয়ে ভাল সামগ্রিক উত্পাদনশীলতা প্রদান করতে পারে. রক্ষণাবেক্ষণের বিরতিগুলি সুসংগত কার্ডিং কর্মক্ষমতা নিশ্চিত করার জন্য অপারেটিং ঘন্টার পরিবর্তে প্রক্রিয়াকৃত উপাদানের পরিমাণের উপর ভিত্তি করে হওয়া উচিত।
উত্পাদন সময়সূচী সামঞ্জস্য করার আগে অভিজ্ঞতামূলক থ্রুপুট সীমা স্থাপন করতে আপনার সুবিধার নির্দিষ্ট ফাইবার মিশ্রণ ব্যবহার করে একটি নিয়ন্ত্রিত ট্রায়াল রান পরিচালনা করুন।
আপনি উচ্চ গতিতে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পুনর্ব্যবহৃত ফাইবার প্রক্রিয়া করার পরিকল্পনা করলে কার্ড পোশাকের ধাতুবিদ্যাকে শক্ত ইস্পাতে আপগ্রেড করুন।
ফিড রেট ওঠানামার সময় সামঞ্জস্যপূর্ণ ওয়েব ওজন বজায় রাখতে ক্লোজড-লুপ অটোলেভেলিং সিস্টেম ইনস্টল করুন।
প্রাথমিক ফাইবার ফেটে যাওয়া এবং ডাউনস্ট্রিম ত্রুটিগুলি রোধ করে, নতুন ফিডের হারগুলিকে পুরোপুরি মেলানোর জন্য লিকার-ইন গতি ক্যালিব্রেট করুন।
সর্বোত্তম আপেক্ষিক আর্দ্রতা বজায় রাখতে কঠোর এইচভিএসি নিয়ন্ত্রণ প্রয়োগ করুন, স্ট্যাটিক-প্ররোচিত মেশিন স্টপেজগুলি দূর করুন।
উত্তর: প্রাথমিক কারণগুলির মধ্যে রয়েছে ফাইবারের সূক্ষ্মতা (ডিনার/মাইক্রোনেয়ার), প্রধান দৈর্ঘ্য, লক্ষ্য ওয়েব ওজন (GSM), লিকার-ইন দক্ষতা, সিলিন্ডারের গতি, ডফার ট্রান্সফার দক্ষতা এবং কার্ডের পোশাকের নির্দিষ্ট জ্যামিতি।
উত্তর: সূক্ষ্ম ফাইবার (লোয়ার ডিনার) আলাদা এবং সমান্তরাল করার জন্য আরও তীব্র কার্ডিং অ্যাকশন প্রয়োজন। মোটা ফাইবারের তুলনায় ফাইবারের ক্ষতি, সিলিন্ডার লোডিং এবং নেপ গঠন প্রতিরোধ করতে তাদের সাধারণত ধীর থ্রুপুট গতির প্রয়োজন হয়।
উত্তর: লিকার-ইন ফাইবার টাফ্টগুলির প্রাথমিক খোলার নির্দেশ দেয়। যদি এর গতি ফিডের হারের সাথে মেলে না, তবে এটি বড় ঝাঁক ছিঁড়ে ফেলে বা গুরুতর ফাইবার ফেটে যায়, যা মূল কার্ডিং শুরু হওয়ার আগে ওয়েবের গুণমানকে স্থায়ীভাবে অবনমিত করে।
উত্তর: ডাবল-সিলিন্ডার কনফিগারেশন দুটি পর্যায়ে তীব্র যান্ত্রিক কাজ বিতরণ করে। এটি পৃথক তারের উপর লোড হ্রাস করে, উচ্চ ফিড রেট এবং একটি একক প্রধান সিলিন্ডারকে অপ্রতিরোধ্য না করে আরও ভাল সমান্তরালকরণের অনুমতি দেয়।
উত্তর: সিলিন্ডার লোডিং ঘটে যখন ফাইবারগুলি তারের দাঁতের মধ্যবর্তী স্থানগুলি সম্পূর্ণরূপে পূরণ করে। এটি ঘটে যখন ফিডের হার তারের শারীরিক ক্ষমতাকে ছাড়িয়ে যায়, যার ফলে মেশিনটি ফাইবারগুলিকে চিরুনি দেওয়ার পরিবর্তে নেপগুলিতে রোল করে।
উত্তর: সর্বোত্তম আর্দ্রতা প্রাকৃতিক লুব্রিকেন্ট হিসাবে কাজ করে এবং স্থির বিদ্যুৎ হ্রাস করে। খুব কম আর্দ্রতা স্ট্যাটিক বিল্ডআপ এবং ফাইবার ল্যাপিং ঘটায়, যখন খুব বেশি ফাইবার আটকে যায়। সঠিক আর্দ্রতা উচ্চ টেকসই চলমান গতি সক্ষম করে।
উত্তর: হ্যাঁ, কাজের প্রস্থ বাড়ানো থ্রুপুট বাড়ানোর জন্য একটি রৈখিক পদ্ধতি প্রদান করে। একটি বৃহত্তর মেশিন ফাইবার স্ট্রেস বা মেশিন RPM না বাড়িয়ে আরও ভর প্রক্রিয়া করে, যদি চুট ফিড ক্রস-মেশিনের অভিন্নতা বজায় রাখে।


